PA+ABS成型機溶膠溫度控制指南 價格、產品供應與廠家批發渠道解析
在熱熔膠及工程塑料成型加工領域,PA+ABS復合材料的成型對溶膠溫度控制有著極為嚴格的要求。溫度偏差不僅影響產品成型質量,更直接關系到生產效率和廢品率。本文將圍繞PA+ABS成型機溶膠溫度這一核心議題,結合1024商務網等平臺上的產品供應與廠家批發信息,為從業者提供系統性的參考。
一、PA+ABS成型工藝中的溶膠溫度重要性
PA(聚酰胺)與ABS(丙烯腈-丁二烯-苯乙烯共聚物)是兩種性能優異的工程塑料,將二者復合使用可兼具PA的耐磨、耐化學性和ABS的韌性、易加工性。在實際成型過程中,熱熔膠或PA+ABS混合料需要在成型機的溶膠系統中被加熱至特定溫度區間,才能達到理想的流動性和粘接/成型效果。
一般來說,PA+ABS成型機的溶膠溫度通常控制在230℃至260℃之間。溫度過低會導致熔體粘度增大、流動性不足,出現充模不滿、粘接強度下降等問題;溫度過高則可能引發材料降解,產生氣泡、焦痕,甚至影響制品的力學性能。因此,精準的溫度控制是PA+ABS成型工藝中的關鍵環節。
二、影響溶膠溫度設定的主要因素
- 材料配比:PA與ABS的比例不同,熔融溫度區間會相應變化。高PA含量通常需要更高的溶膠溫度。
- 熱熔膠類型:若采用熱熔膠作為粘接介質,需參考其軟化點與熔融指數。常見EVA類熱熔膠的溶膠溫度在160℃~180℃,而聚酰胺熱熔膠則需200℃以上。
- 成型機類型:不同品牌和規格的PA+ABS成型機,其螺桿結構、加熱圈功率及溫控系統精度各異。
- 生產速度與環境溫度:高速生產時需適當提高溫度以保證熔體流動,冬季環境溫度低時也需相應補償。
三、PA+ABS成型機溶膠溫度相關產品與供應信息
在1024商務網等行業B2B平臺上,圍繞PA+ABS成型機溶膠溫度的產品供應信息主要集中在以下幾類:
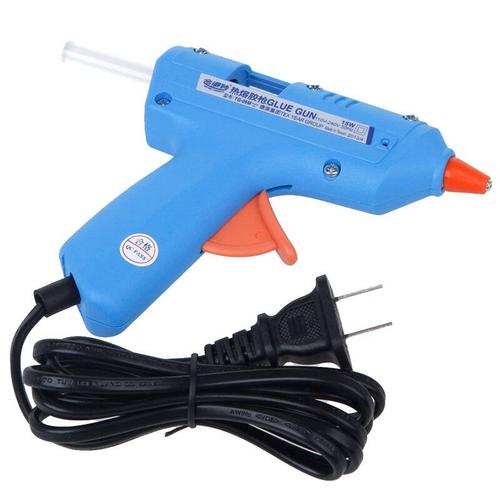
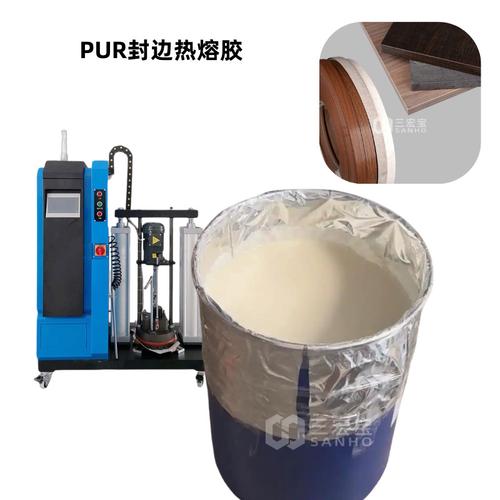
- 熱熔膠產品:包括PA熱熔膠、ABS專用熱熔膠、以及PA+ABS復合用熱熔膠顆粒/粉末,供應商通常提供熔融溫度范圍、粘度曲線等技術參數。
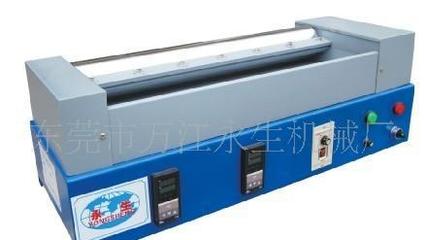
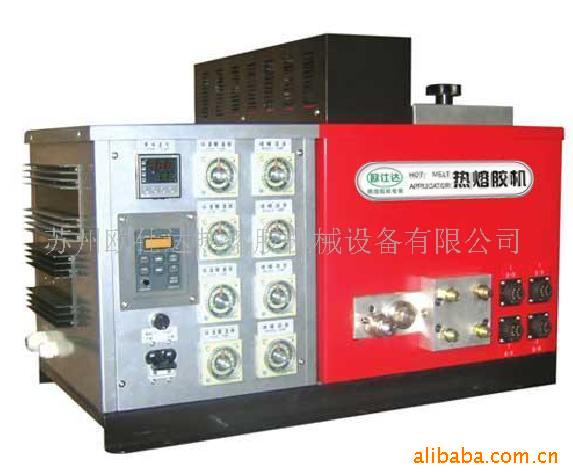
- 成型機及配件:溶膠缸、加熱圈、溫控模塊、熱電偶、螺桿料筒等,部分廠家提供整套PA+ABS成型機或溫控改造方案。
- 溫控系統:PID智能溫控器、固態繼電器、多路溫度巡檢儀等,用于精確維持溶膠溫度。
關于價格,PA+ABS專用熱熔膠的市場批發價通常在每公斤20元至60元不等,具體取決于品牌、性能等級和采購量;成型機溶膠系統配件如加熱圈價格在幾十元至幾百元;智能溫控器從數百元到上千元。整套PA+ABS成型機價格跨度較大,小型設備約數萬元,大型產線可達數十萬元。
四、廠家批發渠道與選購建議
通過1024商務網等B2B平臺,可以便捷地找到PA+ABS成型機及熱熔膠的廠家批發信息。選購時建議注意:
- 明確溫度需求:根據自身材料配方和成型工藝,向供應商索取詳細的溶膠溫度推薦曲線。
- 索要樣品測試:熱熔膠及溫控配件在下單前應進行小批量試機,驗證實際溫控效果。
- 比較廠家資質:優先選擇有PA+ABS成型應用案例的廠家,關注其售后服務和技術支持能力。
- 關注批發價格與起訂量:批發采購通常有階梯價格,批量越大單價越優,但需平衡庫存與資金占用。
- 驗證溫控精度:對于溫控系統和成型機,溶膠溫度波動范圍應控制在±2℃以內為佳。
五、常見問題與解決思路
- 溶膠溫度顯示正常但出膠不暢:可能為熱熔膠批次差異或螺桿磨損,建議校準溫度傳感器并檢查螺桿。
- 制品表面出現焦斑:通常局部溫度過高,應檢查加熱圈是否短路或溫控器PID參數是否合理。
- 不同批次產品溫度需求不一致:建立來料檢驗制度,每批熱熔膠檢測軟化點與熔融指數。
六、
PA+ABS成型機溶膠溫度控制是一項系統工程,涉及材料、設備、工藝多個維度。借助1024商務網等平臺的產品供應與廠家批發資源,從業者可快速獲取熱熔膠、溫控配件及整機設備信息,并通過多方比價與技術交流,優化自身的溶膠溫度管理方案。在實際生產中,建議結合具體材料型號和成型條件,持續積累溫度-質量數據,形成適合自身產線的標準化作業參數。
如若轉載,請注明出處:http://m.dlemba.com/product/48.html
更新時間:2026-10-28 20:54:47